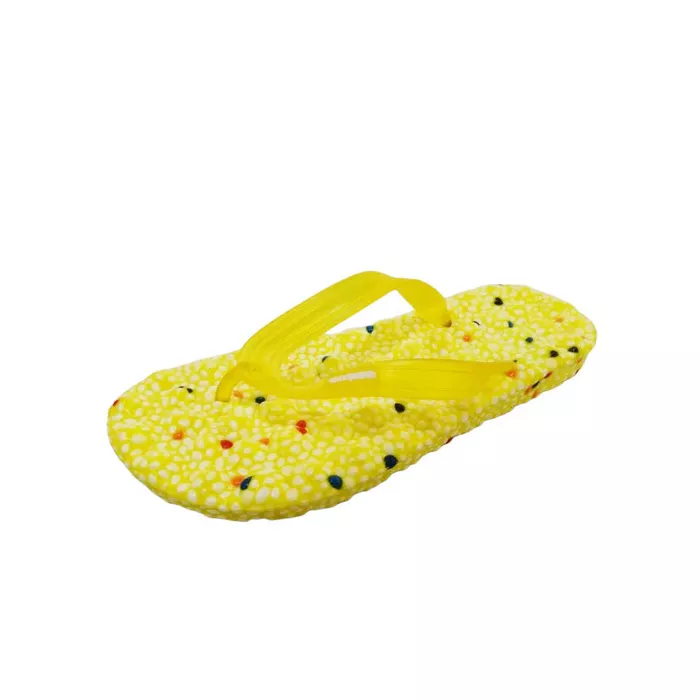
Réponse rapide : Le moulage par injection monobloc supprime les deux défaillances à l'origine de la plupart des réclamations - le décollement au bout du pied et l'ouverture d'une couture après des cycles humides et secs - en éliminant la couture de semelle et la ligne de collage : la semelle et la tige sortent du même moule. Il fixe aussi le cadre commercial : 600 paires par coloris, 30 paires par carton, 25 à 35 jours après acompte et validation de l'échantillon. C'est la spécification que nous appliquons à Jimei, Xiamen.
Dans ce guide :
- Ce que signifie réellement le moulage par injection monobloc
- Les deux défaillances qu'il supprime
- Pourquoi les lignes de collage et les coutures de semelle cèdent
- Monobloc ou assemblé : comparatif technique
- La frontière de l'outillage : un moule par forme
- Coloris, visuels et le minimum de 600 paires
- Comment nous chiffrons cette commande
- Emballage, nombre de cartons et fret par paire
- Grilles de pointures et la coupure 24-35 en enfant
- Les erreurs de l'acheteur sur un cahier des charges monobloc
- Tester deux ou trois modèles dans un conteneur mixte
- FAQ
Ce que signifie réellement le moulage par injection monobloc
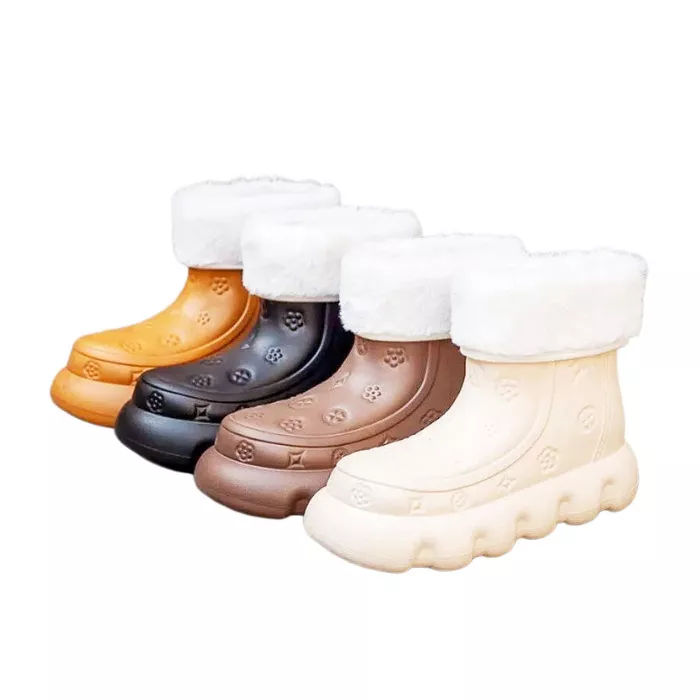
Dans une pantoufle en EVA injectée d'une seule pièce, la semelle et la tige ne sont pas deux éléments assemblés ensuite. La résine EVA expansée est injectée dans un moule unique et la chaussure entière en sort d'un seul tenant. Il n'y a ni couture de semelle à piquer, ni ligne de collage à assembler : la construction ne présente aucune interface où deux matières pourraient se séparer. Les acheteurs lisent parfois « monobloc » comme un argument de prix ; c'est d'abord un argument de construction. Le sabot de jardin est l'exemple le plus clair de notre gamme : aéré, lavable, produit en un seul cycle, avec une bride arrière pivotante ajoutée ensuite.
Les deux défaillances qu'il supprime
La première est le décollement au bout du pied. Sur une chaussure assemblée, la tige est collée à une semelle première ou à une semelle intercalaire, et les flexions répétées au niveau de l'avant ouvrent ce collage, surtout après des cycles humides et secs. La seconde est l'ouverture d'une couture le long de la semelle, lorsque la piqûre ou l'adhésif rencontre l'eau, la chaleur et l'abrasion. Ce sont deux défaillances d'interface : il faut deux pièces et un joint. Le moulage monobloc supprime l'interface par conception au lieu de la contrôler par inspection. Nous n'avançons ici ni rapport d'essai ni pourcentage ; nous constatons simplement que sur 12 ans, plus de 60 pays, plus de 500 références et 5 millions de paires expédiées, ce sont les deux réclamations qu'une construction assemblée génère et qu'un corps monobloc n'a pas les pièces pour générer.
Pourquoi les lignes de collage et les coutures de semelle cèdent
La plupart des acheteurs spécifient la résine et l'impression sans jamais écrire une ligne sur le joint. C'est pourtant là qu'une chaussure assemblée tient ou lâche. Une ligne de collage doit survivre à la chaleur du conteneur, à un entrepôt sans climatisation, à l'éclairage du point de vente, puis à des cycles humides et secs sur un sol de salle de bain. Une couture de semelle subit le même traitement au niveau des trous de piqûre. Un corps monobloc n'a ni ligne de collage, ni trous de piqûre, ni semelle première susceptible de se soulever. L'arbitrage est honnête : on renonce à combiner une semelle dure et une doublure souple, et c'est pourquoi une mule d'intérieur à semelle souple reste un autre produit. Choisissez la construction selon l'usage réel de la chaussure.
Monobloc ou assemblé : comparatif technique
Voici le comparatif que nous parcourons lors d'une demande de prix. Lisez la colonne qui correspond à votre circuit, puis la ligne qui vous coûtera de l'après la première saison.
| Critère | EVA injecté monobloc | Construction assemblée ou collée |
|---|---|---|
| Construction | Semelle et tige sortent d'un seul moule | Semelle première séparée, tige collée ou cousue |
| Défaillances | Ni couture de semelle, ni ligne de collage | Décollement à l'avant, couture après cycles humide-sec |
| Outillage | Un moule par forme | Plusieurs gabarits, forme plus facile à modifier |
| Coloris | Pigment dans la résine, 600 paires par coloris | Impression en surface ou composants teints |
| Poids par paire | Le plus léger | Plus lourd avec une semelle première ajoutée |
| Programme type | Modèle de base, toute l'année | Série doublée, imprimée ou saisonnière |
La frontière de l'outillage : un moule par forme
Parce que le moule est la chaussure entière, modifier la forme impose un nouveau moule et non un simple patron. Ce seul fait devrait figurer en tête de tout cahier des charges. Coloris, impression, bride et emballage peuvent évoluer avec un même outil ; le contour, l'épaisseur de semelle et la grille de pointures ne le peuvent pas. Nous avons traité le volet commercial - qui paie l'outillage et à qui il appartient - dans notre note sur les coûts de moule et la propriété de l'outillage. Pour un acheteur, la règle pratique est de figer la forme avant de valider les visuels, puis de valider un échantillon physique avant de lancer le délai de production. Sur sept séries - home-comfort, casual, sports, boots, fashion, kids et business - les formes qui reviennent sont celles qui méritent un outillage unique.
Coloris, visuels et le minimum de 600 paires
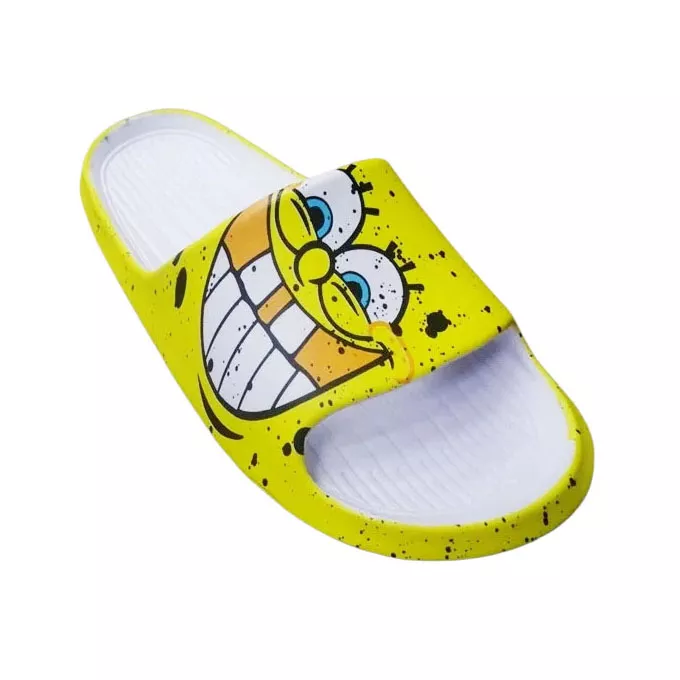
Dans un cycle monobloc, le coloris est intégré à la résine, et non imprimé sur une surface finie. C'est pourquoi le minimum est de 600 paires par coloris : une série trop courte n'atteint jamais une teinte stable, et une nuance qui dérive d'un carton à l'autre ressemble à un défaut qualité en rayon. Les visuels sont une décision distincte. Envoyez des fichiers vectoriels avec la position, la taille et une référence colorimétrique exacte, et validez le procédé d'impression sur un échantillon approuvé avant la série. La pantoufle enfant imprimée illustre l'autre bout de la gamme : même corps monobloc, charge graphique très différente. Si votre programme prévoit plusieurs coloris, planifiez-les en blocs de 600 paires plutôt qu'en une commande unique de teintes mélangées.
Comment nous chiffrons cette commande
Voici comment cette commande est réellement chiffrée sur notre bureau, Room 2103, 22 Xingqian Road, Jimei, Xiamen. Nous partons de la forme, parce qu'elle détermine le moule. Viennent ensuite la résine et le nombre de coloris, car chaque coloris représente un bloc de 600 paires. Puis le procédé d'impression, puis l'emballage : une paire par sachet, 30 paires par carton extérieur, soit exactement 20 cartons par coloris. C'est seulement à ce stade que nous portons un prix unitaire sur la feuille et cotons FOB Xiamen ou EXW. Nous ne chiffrons pas une « pantoufle » dans l'abstrait. Donnez-nous une forme, un nombre de coloris et un fichier de visuels, et le chiffre cesse de bouger. Nicky Chen valide la spécification ; les demandes vont à [email protected].
Emballage, nombre de cartons et fret par paire
Une paire par sachet et 30 paires par carton extérieur est notre conditionnement standard : une première commande de 600 paires sur un coloris donne 20 cartons, et trois coloris 60. En FOB Xiamen, le poids et le volume des cartons figurent sur la facture de votre transitaire ; en EXW, sur la vôtre. Demandez les dimensions et le poids brut des cartons avec le devis, et non après l'acompte, et ramenez chaque offre à un coût par paire expédiée. Un corps monobloc en EVA est léger, ce qui devient un avantage discret dans un conteneur mixte. Notre comparatif des matières explique pourquoi le poids change le fret sans changer le nombre de cartons. Trois vérifications avant validation :
- Confirmer les paires par carton et le nombre total de cartons.
- Confirmer par écrit le poids brut et le volume des cartons.
- Confirmer si le devis est en FOB Xiamen ou en EXW.
Grilles de pointures et la coupure 24-35 en enfant
Les programmes enfant sont ceux qui mettent le plus à l'épreuve une spécification monobloc. Nous travaillons avec deux blocs de pointures : 24#-29# et 30#-35#. Un petit pied ne fait pas fléchir un corps rigide de la même façon, et une bride adaptée au 34# peut être trop lâche au 24# : la grille de pointures est donc une question d'outillage et d'ajustement, et pas seulement d'étiquetage. Inscrivez la courbe de pointures sur la commande avec le nombre de coloris, puisque chaque coloris reste à 600 paires et que la répartition par taille doit être arrêtée avant la série. La série home-comfort est le point de départ de la plupart des acheteurs, avant d'élargir à l'enfant. Trois points à figer tôt :
- Lequel des deux blocs de pointures enfant couvre la commande.
- La courbe de pointures en quantités, et non en pourcentages.
- Si la bride ou le détail de talon change selon la taille.
Les erreurs de l'acheteur sur un cahier des charges monobloc
La première est de valider un visuel sur un échantillon fait main en supposant que la même impression tiendra à cadence de production ; c'est précisément pour cela que nous faisons approuver un échantillon avant la série. La deuxième est de demander une modification de forme après la taille du moule en la traitant de simple retouche. La troisième est d'envoyer un prix unitaire cible sans prix de vente au détail cible, ce qui ne permet pas d'arbitrer entre un corps monobloc, une doublure et un procédé d'impression que le rayon peut réellement supporter. La quatrième est de commander un coloris en dessous de 600 paires en attendant une teinte stable. Aucune n'est un problème de fournisseur ; ce sont quatre problèmes de cahier des charges. Un brief clair est la partie la moins coûteuse de toute la commande.
Trois lignes à mettre dans le premier courriel :
- Fourchette de prix de vente au détail et circuit de distribution.
- Nombre de coloris, à raison de 600 paires par coloris.
- Référence de forme et fichier de visuels.
Tester deux ou trois modèles dans un conteneur mixte
Les conteneurs mixtes sont une pratique courante chez nous, et une première commande peut combiner deux ou trois modèles pour tester un marché sans financer trois séries complètes. Gardez la même courbe de pointures et le même conditionnement sur tous les modèles, afin que la seule variable soit le modèle lui-même ; sinon l'essai ne dit rien de la demande. La production prend 25 à 35 jours après acompte et validation de l'échantillon, en FOB Xiamen ou EXW. Ce délai démarre à la validation de l'échantillon, et non à la réception de la demande : c'est la ligne la plus souvent mal comprise d'une première commande. Associez une forme monobloc de base à une variante imprimée ou doublée, puis lisez les données de réassort avant de tailler un second moule. Une commande d'essai est une mesure, pas un compromis.
FAQ
Une pantoufle EVA monobloc est-elle toujours la moins chère ?
Non. Elle supprime deux modes de défaillance et pèse peu à l'expédition, mais le moule est la chaussure entière, donc une nouvelle forme implique un outillage. Comparez le coût par paire expédiée sur la saison, et non le premier prix unitaire.
Puis-je modifier la forme après la taille du moule ?
Pas comme une retouche. Coloris, impression, bride et emballage peuvent évoluer avec un même outil ; le contour, l'épaisseur de semelle et la grille de pointures exigent un nouveau moule. Figez la forme sur un échantillon approuvé.
Le moulage monobloc limite-t-il l'impression des visuels ?
Il change le procédé, pas la possibilité. Envoyez des visuels vectoriels avec position, taille et référence colorimétrique exacte, et validez l'impression sur échantillon avant la série.
Quelle est la plus petite première commande ?
600 paires par coloris, une paire par sachet et 30 paires par carton. Une première commande peut combiner deux ou trois modèles dans un seul conteneur mixte.
Quel est le délai de production ?
25 à 35 jours après acompte et validation de l'échantillon, cotés FOB Xiamen ou EXW. Le délai démarre à la validation de l'échantillon : les décisions sur les visuels et les coloris prises tôt protègent la date d'embarquement.
Send the artwork and your target retail price and we will come back with a mould, a print method and a landed cost. Parlez à notre équipe à Xiamen.